


 Menu
Wähle eine Kategorie aus
- Löten
- Werkzeuge
- Schweißgeräte
- Schweißnaht-Reinigungsgerät
- Schweißpositionierer
- Induktionserhitzer
- Plasmaschneider
- Ladegeräte und Starter
- Gaszubehör
- Wasserkühler für Schweißgeräte
- Wagen
- Schweißhelme und Zubehör
- Schweißzusätze
- Chemikalien
- Schweißbrenner
- Schleifmittel
- Sicherheitsartikel
- Ersatzteile
- Schweißzubehör
- Geräte und Werkzeuge
- Pneumatik
- Neue Artikel
- Im Angebot
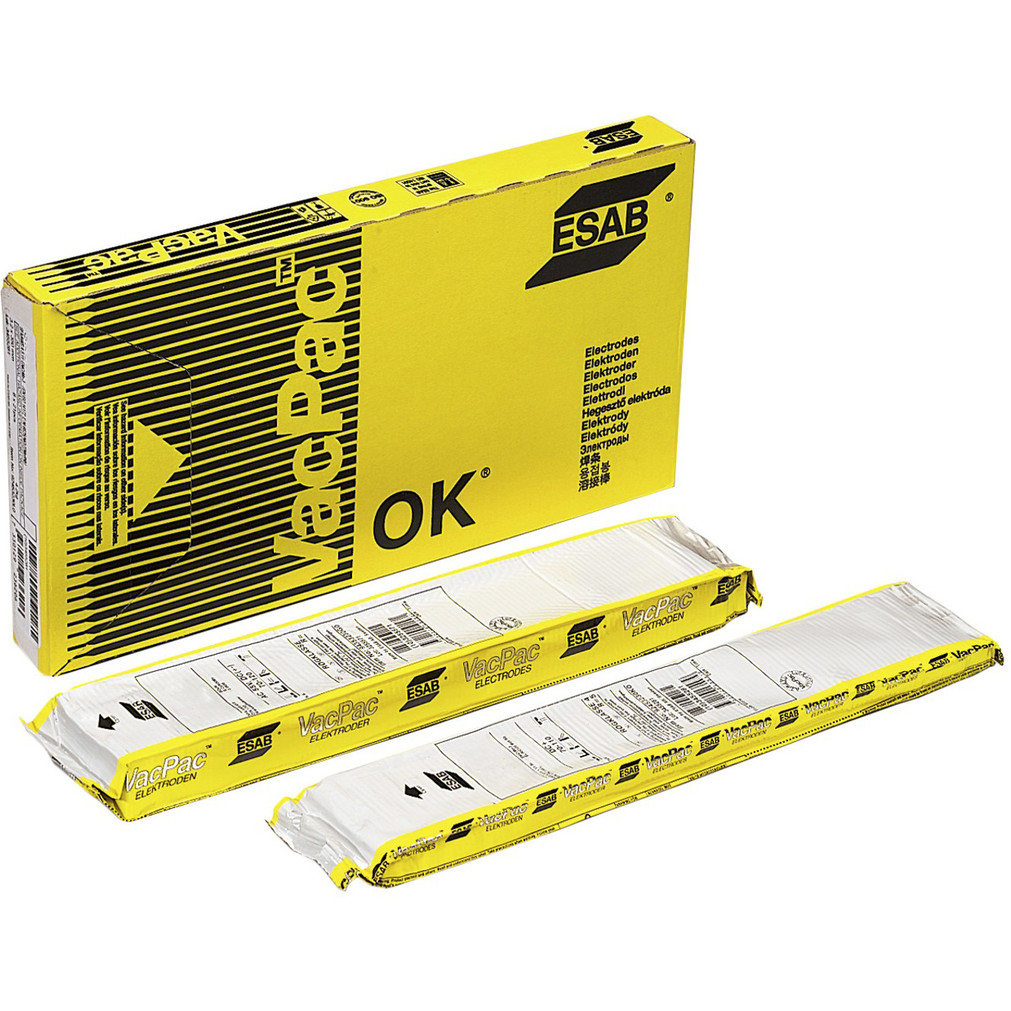
ESAB OK 67.60 2,5 mm 300 mm 1,5 kg 1/2 VP Schweißelektroden
Regulärer Preis:
Produkt nicht verfügbar
zur Wunschliste hinzufügen
Beschreibung
⚡ Schweißelektroden ESAB OK 67.60 2,5 mm
ESAB OK 67.60 sind umhüllte Elektroden aus nichtrostendem Stahl mit erhöhtem Gehalt an Legierungselementen. Die Elektroden sind zum Schweißen von nichtrostenden Stählen mit niedriggekohlten und niedriglegierten Stählen, zum Auftragsschweißen von niedriggekohltem Stahl sowie zum Ausführen von Wurzellagen bei plattierten Stählen bestimmt.
✅ Wichtigste Merkmale
- Klassifizierung EN ISO 3581-A: E 23 12 L R 3 2.
- Klassifizierung SFA/AWS A5.4: E309L-17.
- Klassifizierung CSA W48: E309L-17.
- Austenitische Chrom-Nickel-Elektrode.
- Sauer-rutiler Umhüllungstyp.
- Schweißen mit Gleichstrom DC+ und Wechselstrom AC möglich.
- Schweißbarkeit in allen Positionen, außer in der Fallnahtposition.
- Ferritgehalt: FN 10–22.
✅ Anwendung
- Schweißen von nichtrostenden Stählen mit niedriggekohlten Stählen.
- Schweißen von nichtrostenden Stählen mit niedriglegierten Stählen.
- Auftragsschweißen von niedriggekohltem Stahl.
- Ausführen von Wurzellagen bei plattierten Stählen.
✅ Technische Daten
| Hersteller | ESAB |
| Modell | OK 67.60 |
| Elektrodendurchmesser | 2,5 mm |
| Elektrodenlänge | 300 mm |
| Legierungstyp | Austenitisch CrNi |
| Umhüllungstyp | Sauer-rutil |
| Schweißstrom | DC+, AC |
| Mindestleerlaufspannung AC | 55 V |
| Ferritgehalt | FN 10–22 |
| Werkstoffnummer | 1.4332 |
| Packungsgewicht | 1,5 kg |
✅ Klassifizierungen und Zulassungen
| EN ISO 3581-A | E 23 12 L R 3 2 |
| SFA/AWS A5.4 | E309L-17 |
| CSA W48 | E309L-17 |
| CE | EN 13479 |
| CWB | E309L-17 |
| DNV | NV 309 |
| UKCA | EN 13479 |
| VdTÜV | 00898 |
Die Zulassungen basieren auf dem Standort des Werks. Für weitere Informationen wenden Sie sich bitte an ESAB.
✅ Typische mechanische Eigenschaften
| Bedingungen | Nach dem Schweißen, ISO |
| Streckgrenze | 470 MPa |
| Zugfestigkeit | 580 MPa |
| Bruchdehnung | 32% |
✅ Charpy-V-Kerbschlagzähigkeit
| Bedingungen | Nach dem Schweißen, ISO |
| Prüftemperatur | 20 °C |
| Kerbschlagarbeit KV | 50 J |
| Prüftemperatur | −10 °C |
| Kerbschlagarbeit KV | 40 J |
✅ Typische chemische Zusammensetzung des Schweißguts
| Element oder Parameter | Wert |
| C | 0,03% |
| Mn | 0,9% |
| Si | 0,8% |
| Ni | 12,4% |
| Cr | 23,7% |
| N | 0,09% |
| FN WRC-92 | 15 |
✅ Typische Schweißgutausbringungsdaten für die Elektrode 2,5 × 300 mm
| Elektrodendurchmesser und -länge | 2,5 × 300 mm |
| Schweißstrom | 45–90 A |
| Spannung | 28 V |
| Wirkungsgrad | 60% |
| Abbrennzeit der Elektrode | 38 s |
| Schweißgutausbringung bei 90% des maximalen Stroms | 1,1 kg/h |